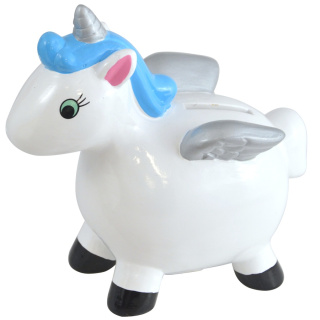
Keramisches Sparschwein Einhorn verschiedene Farben
8,00 € 6,72 €
Verpackung: Epoxid-Glanzbeschichtung 0,2 kg
Artikelnummer: 217048081621
14 Tage Rückgaberecht – Geld-zurück-Garantie
Sichere, verschlüsselte Zahlung – 100 % Datenschutz
(0,2 kg Harz + 0,1 kg Härter)
Die Beschichtung / Gießepoxidharz Gloss Coat ist ein Harz mit einem sehr hohen Glanz- und Härtegrad nach der Vernetzung. Es hat eine niedrige Viskosität, die ein leichtes Entlüften ermöglicht und sich sehr gut ausgleicht. Basierend auf diesem Harz werden Beschichtungen oder das Ausfüllen von Lücken in Materialien wie Holz, Metall, Beton hergestellt.
Die transparente Epoxidbeschichtung Gloss Coat wird für dünnwandige Beschichtungen verschiedener Oberflächentypen verwendet, überall dort, wo ein hoher Glanz- und Härtegrad erforderlich ist. Sie wird im Modellbau, Schmuckherstellung, plastischen und künstlerischen Arbeiten eingesetzt. Basierend auf diesem Harz werden Beschichtungen für Holz-, Metall-, Beton- oder Kunststoffoberflächen hergestellt. Es wird als Baubindemittel zur Herstellung von Harz-Quarz-Fließestrichen, als Konstruktionsmaterial in Harz-Glas-Laminaten, zur Herstellung von 3D-Böden, Fototapeten, Einbettungen von Münzen, Fotos usw. verwendet. Kleine Lücken im Holz können mit Harz oder verschiedenen Zusätzen wie Metallpulvern usw. gefüllt werden. Nach vollständiger Aushärtung kann bei Bedarf bearbeitet, gebohrt, geschliffen und poliert werden. Durch die Verwendung dieses Harzes als Basis in Kombination mit deckenden Pigmenten sind farbige Beschichtungen möglich, dieses Produkt eignet sich ideal zur Herstellung metallisch-perlmuttfarbener Beschichtungen mit Pigmenten. Durch die Verwendung metallischer Pigmente können Beschichtungen erzeugt werden, die verschiedene Arten von Steinstrukturen wie Marmor in verschiedenen Nuancen imitieren. Das Harz Gloss Coat kann auch mit transparenten Farbstoffen kombiniert werden, wodurch transparente Beschichtungen entstehen, die das darunterliegende Aussehen von Holz oder Beton sichtbar machen und gleichzeitig eine bestimmte Farbgebung erzeugen. Dieses Harz ist auch geeignet für die Kombination mit verschiedenen Arten von Mineralien und mineralischen Füllstoffen, eignet sich jedoch eher für kleinere Gegenstände mit dünneren Wänden.
Beispiel einer dekorativen Beschichtung in Saphir-Türkis auf einer Fichtenplatte, die als Sitzbankabdeckung dient.
1. Das Harz Gloss Coat sollte bei einer Mindesttemperatur von 20 °C verarbeitet werden. Das Harz selbst ist geruchlos und farblos und erfordert keine besonderen Verwendungsbedingungen, jedoch hat der Härter einen Ammoniakgeruch wie alle Aminhärter für Epoxidharze. Beim Arbeiten sind Schutzkleidung, Handschuhe, Schutzbrille zu tragen und in gut belüfteten Räumen zu arbeiten usw.
2. Wiegen Sie je nach Bedarf die entsprechende Menge Harz in einen sauberen Behälter, fügen Sie dann den Härter in der Menge (Harz : Härter, 100 : 50 - nach Gewicht)hinzu, wobei genaue Verhältnisse einzuhalten sind, und mischen Sie beide Komponenten etwa 2 Minuten lang. Das Mischen sollte behutsam erfolgen, um nicht zu viel Luft in die Mischung einzubringen. Die "Drei-Becher-Regel" wird empfohlen, um sicherzustellen, dass der Mischvorgang korrekt durchgeführt wird. Alle Operationen werden vorsichtig und langsam ausgeführt.
3. Nach der Vorbereitung der Harzbasis Gloss Coat fügen Sie dem Becher einen transparenten Farbstoff hinzu, mischen alles gut und gießen dann den Inhalt auf die Oberfläche der Platte. Weitere interessante Farbvarianten können perlmutt-metallic Kompositionen mit metallischen Pigmenten sein, die eine Granitimitation oder andere anspruchsvolle Farbkombinationen ermöglichen. Ebenso können farbige Farbstoffe hinzugefügt werden, um feste Schutzbeschichtungen in spezifischen deckenden Farben zu erhalten.
4. Das Harz neigt nach dem Gießen dazu, sich selbst zu glätten, aber für eine gleichmäßige Verteilung ist mehrmaliges Verwenden eines Kunststoffspachtels erforderlich. Nach vollständiger Abdeckung kurz auf das finale Selbstnivellieren der Harzbeschichtung warten. Ein sehr wichtiger Aspekt ist die perfekte Glättung des Elements, auf das die Harzkomposition aufgetragen wird; selbst minimale Mängel in diesem Bereich führen dazu, dass Harz in Richtung der Schräge zu uns hin abläuft, was vor Beginn des Gießens ebenfalls eine wichtige Tätigkeit ist.
5. Ein letzter sehr wichtiger Schritt ist das Abfackeln der gesamten gegossenen Fläche mit einem Brenner oder Heizgerät. Diese Operation dient nicht der Entlüftung des Harzes, da ein Luftstrom alleine das nicht schaffen würde. Das Abfackeln mit heißer Luft dient dazu, Oberflächendefekte in Form von sich sammelnden Luftblasen zu entfernen, die automatisch aus der Harzmasse entweichen und aufgrund der sogenannten Oberflächenspannung an der Oberfläche verbleiben. Mit anderen Worten würde ohne diesen Schritt die Oberfläche mit verhärteten Blasenfehlern bedeckt sein. Heißluftblasen ersetzen somit das mühevolle Durchstechen dieser Blasen mit Nadel oder Zahnstocher, was eine aufwändige Aufgabe wäre.
Trocken, in den original verschlossenen Behältern bei Temperaturen bis 20 °C lagern.
Das Produkt kann ohne Risiko verarbeitet werden, sofern die entsprechenden Sicherheitsvorkehrungen für Chemikalien eingehalten werden.
| SKU | 217048081621 |
|---|
Diese Website verwendet Cookies, um Ihre Erfahrung zu verbessern. Durch Klicken auf „Ablehnen“ stimmen Sie der Verwendung ausschließlich notwendiger Cookies zu. Sie können auch nur ausgewählte Cookies akzeptieren.